
Der Markt für kostengünstige Netzwerkgeräte birgt ein finanzielles Risiko, das die meisten Käufer erst entdecken, wenn es zu spät ist.
Nehmen wir an, ein Distributor bestellte 2.000 kostengünstige Gigabit-Switches von einem nicht verifizierten Hersteller. Obwohl der anfängliche Stückpreis attraktiv war, traten innerhalb von drei Monaten nach der Inbetriebnahme kritische Fehlerquellen auf.
Bei leichten Gewittern fielen die Stromversorgungen aus, und Ethernet-Anschlüsse froren unter hoher Last ein. Die Ausfallrate (DOA) erreichte 4 %, während die RMA-Rate (Return Merchandise Authorization) auf 7 % anstieg.
Für B2B-Distributoren und Systemintegratoren zerstören hohe Ausfallraten die Rentabilität. Anfängliche Einsparungen werden schnell durch Rückfrachtkosten, Notfalleinsätze vor Ort und beschädigte Kundenbeziehungen zunichtegemacht.
Bei Todahika ist Betriebssicherheit eine grundlegende technische Anforderung an Unternehmensnetzwerke. Unsere Serienfertigungslinien erreichen konstant eine Ausbeute von über 99,9 %.
So funktioniert unser Qualitätskontrollprozess: Hier werden Mängel erkannt, bevor ein Gerät unser Lager verlässt.
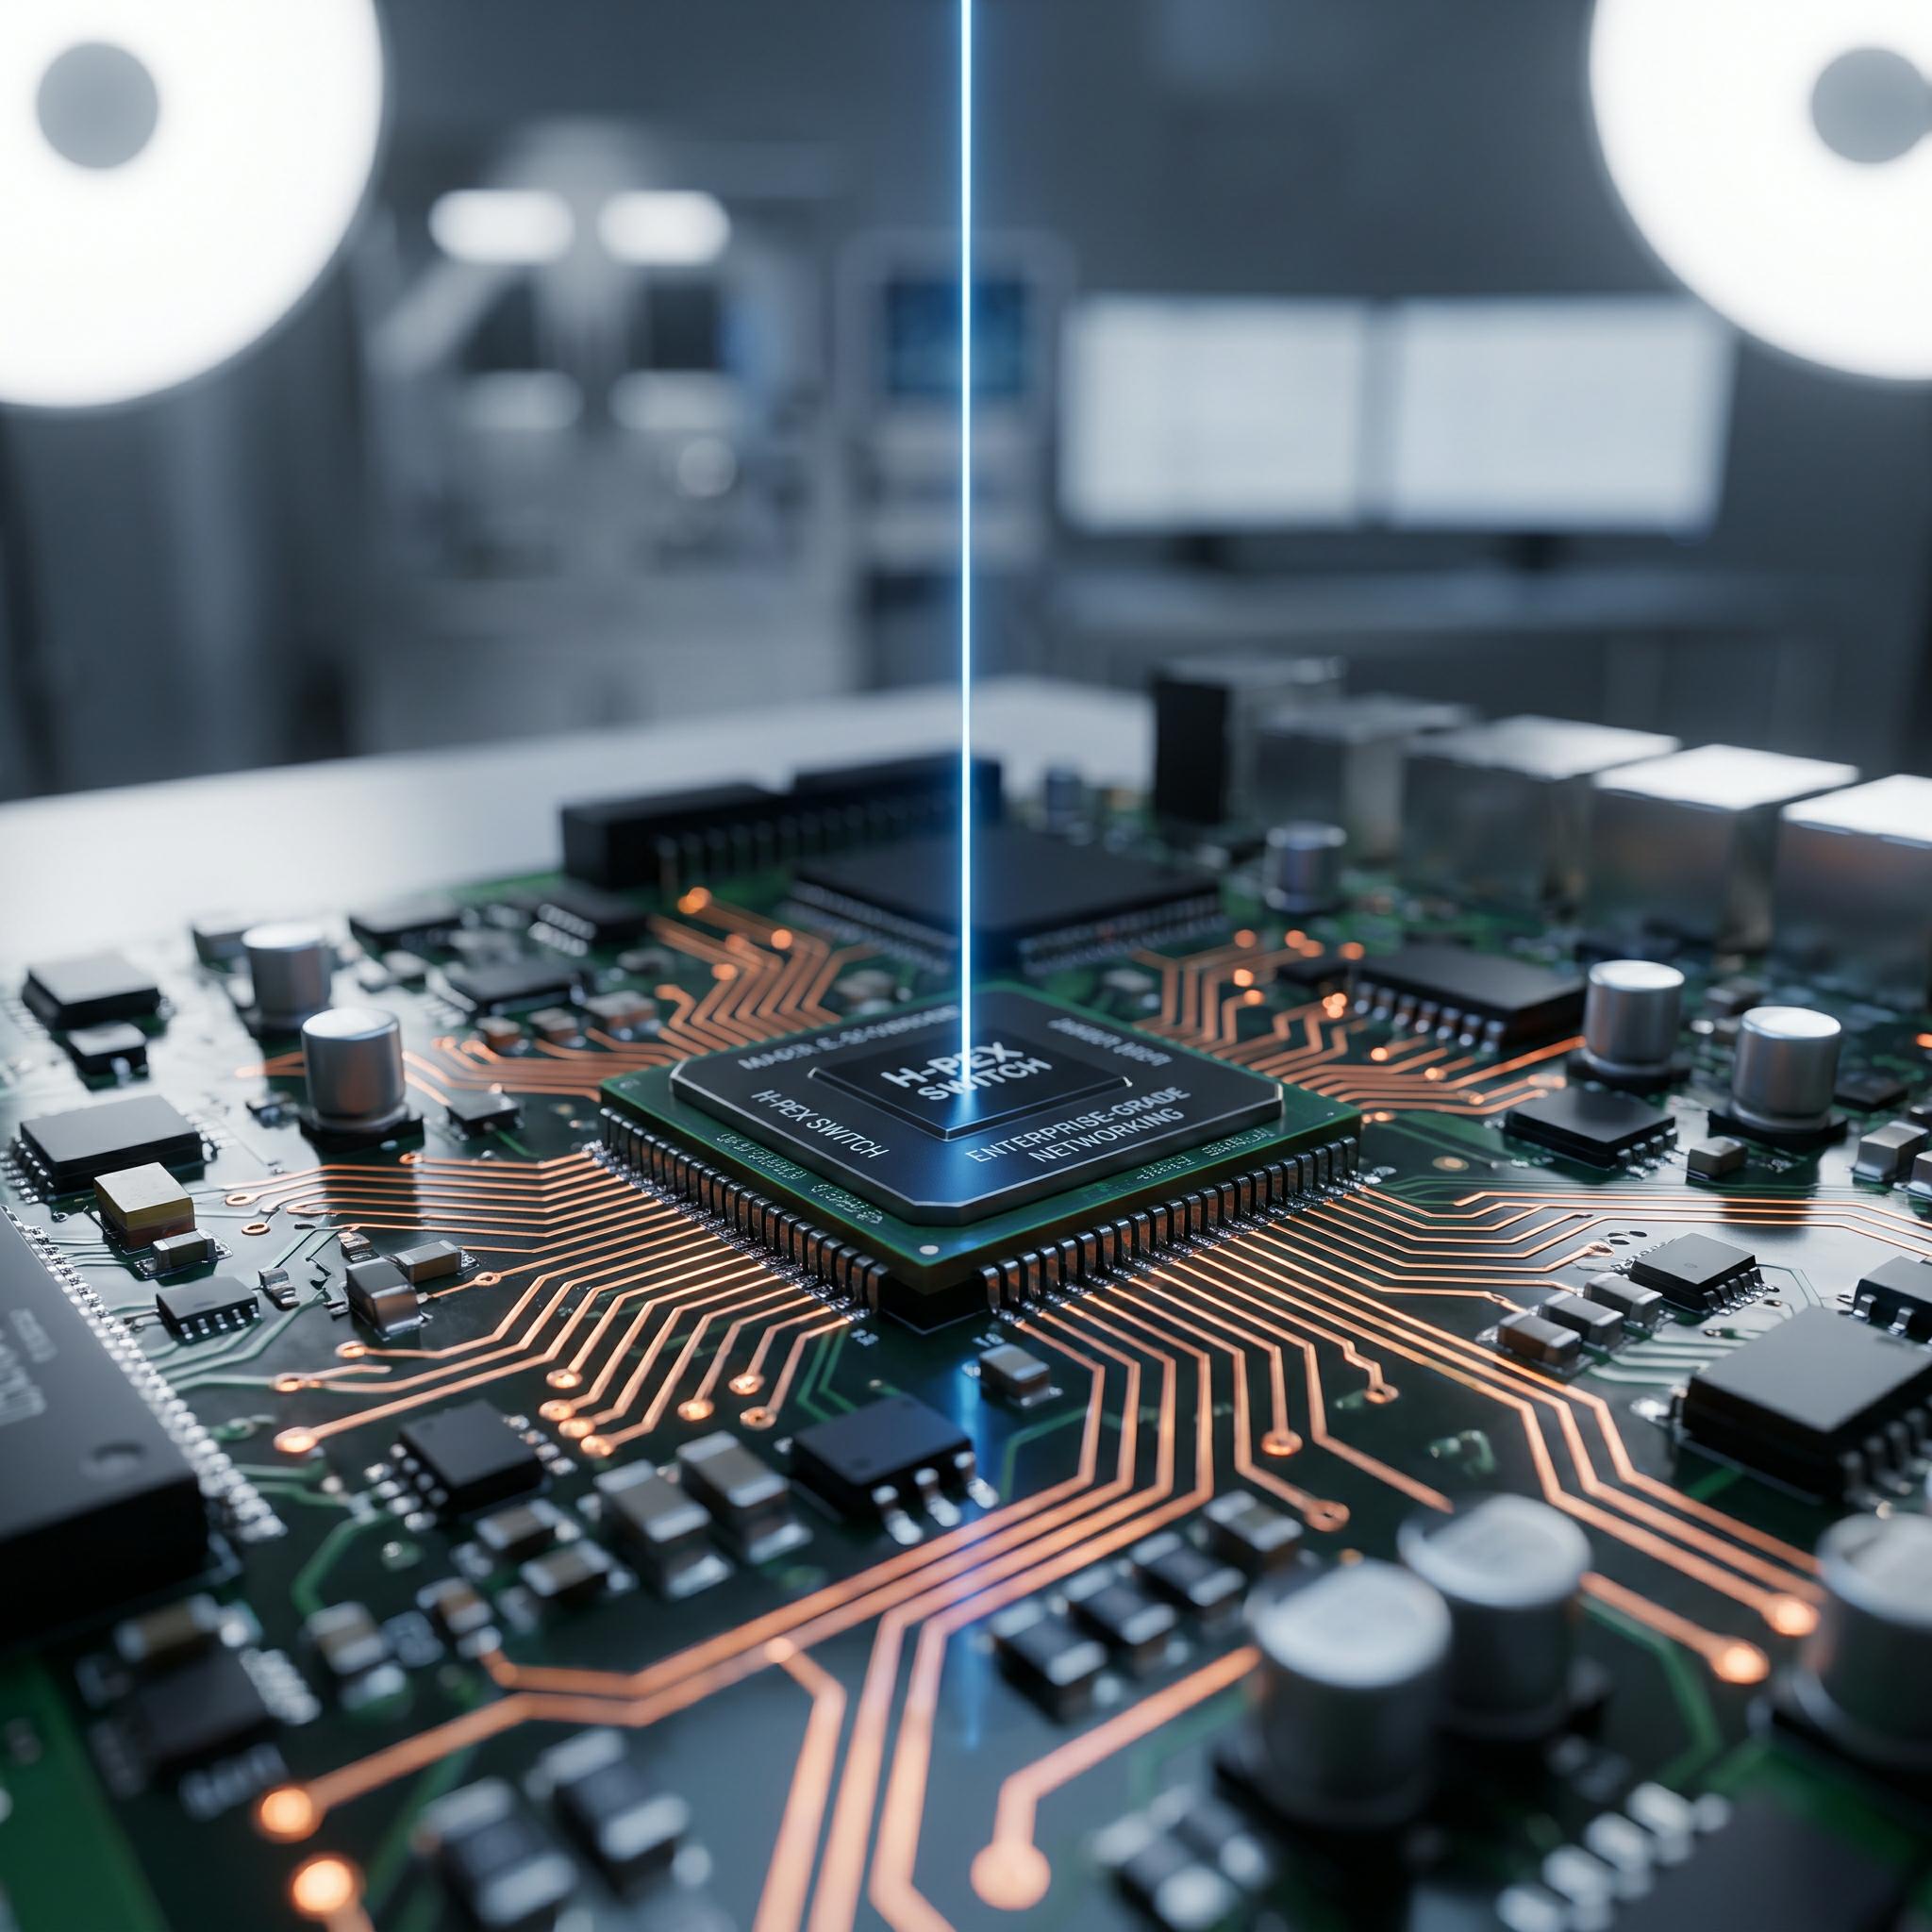
1. Wareneingangskontrolle (IQC): Aussortierung von Grauimportkomponenten
Die langfristige Zuverlässigkeit eines Netzwerk-Switches hängt von der Qualität seiner kleinsten Komponenten ab.
Um Kosten zu senken, beziehen Billighersteller häufig Siliziumwafer, wiederaufbereitete integrierte Schaltungen oder minderwertige Elektrolytkondensatoren von unregulierten Märkten. Diese minderwertigen Kondensatoren trocknen nach längerem Betrieb unter erhöhten Temperaturen aus und laufen aus.
Der Todahika-Standard:Die Qualitätskontrolle beginnt lange vor der SMT-Bestückung. Wir setzen strenge Eingangskontrollprotokolle (IQC) ein:
-
Direkte Beschaffung:Sämtliche primären Schaltchips (Broadcom, Realtek, Qualcomm, MediaTek) werden direkt von den Originalherstellern oder autorisierten Tier-1-Distributoren bezogen.
-
Auswahl in Industriequalität:Wir spezifizieren Hochtemperatur-Festkörperkondensatoren und industrielle Leistungstransformatoren, die für einen Dauerbetrieb rund um die Uhr (24/7/365) ausgelegt sind.
-
Chargenprüfung:Jede Komponentenlieferung wird vor der Produktion stichprobenartig auf elektrischen Widerstand, thermische Belastbarkeit und Bleioxidation geprüft.
2. Automatisierte SMT-Präzision: 3D-SPI- und 3D-AOI-Inspektion
Die meisten Hardwareausfälle sind auf mangelhafte Lötstellen auf der Leiterplatte (PCB) und nicht auf defekte Siliziumbauteile zurückzuführen. Kalte Lötstellen, Lötbrücken oder falsch ausgerichtete SMD-Bauteile verursachen sporadische Abstürze, die vor Ort schwer zu beheben sind.
Um menschliche Fehler bei der Montage von Oberflächenmontagebauteilen (SMT) auszuschließen, setzt Todahika eine mehrstufige automatisierte optische Inspektion ein:
-
3D SPI (Lötpasteninspektion):Vor der Chipplatzierung misst ein automatisierter Laser das genaue Volumen, die Höhe und die Ausrichtung der auf die blanken Leiterplattenpads aufgetragenen Lötpaste.
-
3D-AOI (Automatisierte Optische Inspektion):Nach dem Reflow-Löten werden alle Lötstellen von hochauflösenden Kameras aus verschiedenen Winkeln geprüft. Weicht die Position eines Widerstands auch nur um Bruchteile eines Millimeters ab oder bildet sich eine Mikrobrücke, wird die Platine automatisch isoliert und die Produktion gestoppt.
3. 100% Volllast-Einbrenntest
Beim Burn-in-Test sparen Billigfabriken Strom und beschleunigen die Lieferzeiten. Viele Betriebe schalten das Gerät lediglich fünf Sekunden lang ein, prüfen, ob die Status-LED leuchtet, und verpacken es.
Ein kurzer Einschalttest kann thermische Defekte oder Bauteilinstabilität unter Last nicht aufdecken.
Der Todahika-Standard:Jedes aktive Netzwerkgerät – vom 5-Port-PoE-Switch bis zum Wi-Fi 6-Zugangspunkt im Außenbereich – muss unser Burn-In-Laborprotokoll bestehen:
-
Die Geräte werden in einer Hochtemperatur-Klimakammer platziert, die auf 45°C bis 50°C gehalten wird.
-
Die Einheiten arbeiten mehrere Stunden lang kontinuierlich unter 100% PoE-Leistungslast und maximalem Datendurchsatz.
-
Etwaige Mikrodefekte im ASIC oder thermische Durchgehbedingungen führen zu einem Ausfall innerhalb unserer Produktionskammer und nicht erst im Serverrack des Kunden.
4. Umwelt- und elektrische Belastungstests
In der Praxis sind Hardware-Einsätze starken Belastungen ausgesetzt, darunter Spannungsspitzen, statische Entladungen, Transportvibrationen und Stürze beim Handling.
Bevor ein Produktdesign von Todahika in die Massenproduktion geht, werden Produktionsmuster einer strengen Laborprüfung unterzogen:
-
ESD-Prüfung (elektrostatische Entladung):Anschlüsse und Gehäuse werden Hochspannungsentladungen (bis zu 8 kV Kontakt / 15 kV Luft) unterzogen, um sicherzustellen, dass die ESD-Dioden die Energie ordnungsgemäß ableiten, ohne dass es zu CPU-Abstürzen kommt.
-
Blitzschutz:Ethernet-Anschlüsse werden Differenzial- und Gleichtakt-Überspannungstests (4 kV bis 6 kV) unterzogen, um Blitzeinschläge auf langen Kabelstrecken zu simulieren.
-
Vibrations- und Falltests:Die verpackten Einheiten werden einem mehrachsigen Vibrationstest und Falltests unterzogen, um sicherzustellen, dass die internen Kühlkörper, Netzteile und Gehäusekomponenten den internationalen Transport unbeschadet überstehen.
Das Fazit für B2B-Käufer
Durch die Partnerschaft mit Todahika im Bereich OEM/ODM-Fertigung oder Markenvertrieb erhalten Sie Hardware in kommerzieller Qualität, die für den langfristigen Einsatz konzipiert ist.
Eine Ausbeutequote von 99,9 % sichert Ihre Nettogewinnmarge direkt. Durch die Reduzierung des RMA-Bearbeitungs- und Supportaufkommens kann sich Ihr Team auf die Erweiterung Ihres Kundenstamms konzentrieren.
Kontaktieren Sie das Todahika B2B-Team, um Evaluierungsmuster anzufordern oder eine Besichtigung der Produktionsstätte zu vereinbaren.
Veröffentlichungsdatum: 05.07.2026


